
SUS304 薄板(t0.5)×大型櫛状プレートのレーザー加工|熱歪みリスクへの事前提示と受注経緯
| 素材 | SUS304 |
|---|---|
| 単価 | 50000円 |
| サイズ | 250X1500 |
| 厚み | 0.5ミリ |
| 枚数・個数 | 2枚 |
| 所要時間 | 72時間 |
ポイント
家電メーカー様より、大型かつ特殊な櫛(くし)状形状を持つステンレスプレートの加工依頼をいただきました。薄板特有の「熱影響による変形・寸法ズレ」のリスクを事前に明確にお伝えし、信頼関係を築いた上で受注に至った事例をご紹介します。
1. ご相談内容と加工仕様
電池関連の製造ラインまたは評価用途として、薄板ステンレスの高精度な切り出しが求められる案件でした。
| 項目 | 仕様 |
|---|---|
| クライアント | 家電系電池メーカー様 |
| 材質 | ステンレス(SUS304) |
| 板厚 | 0.5 mm |
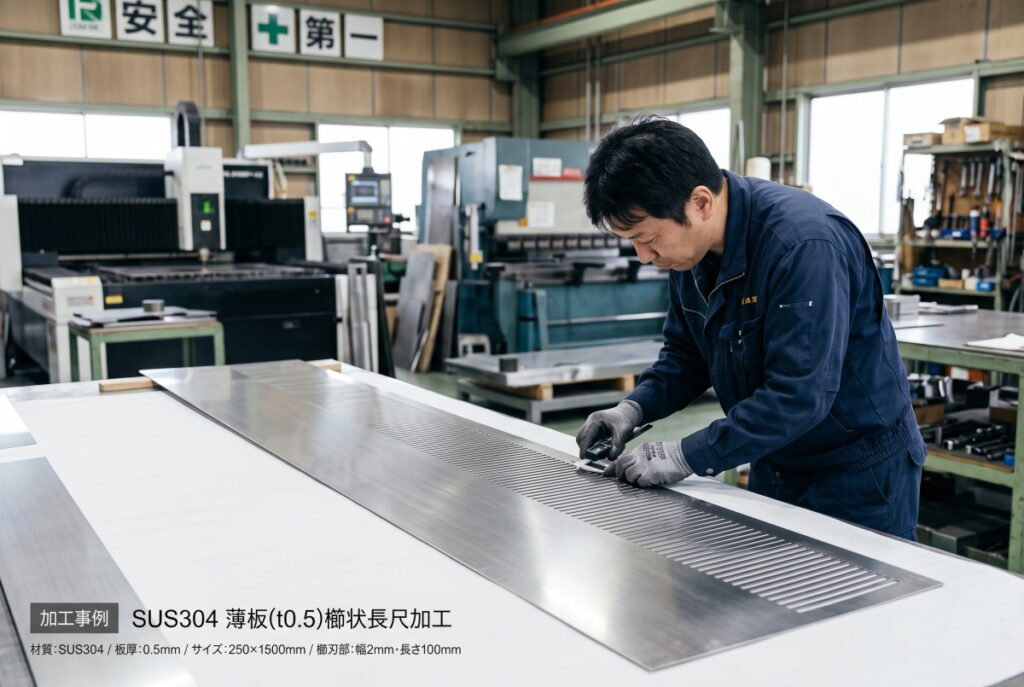
| 製品サイズ | 高さ 250 mm × 長さ 1,500 mm |
| 形状特徴 | 櫛(くし)状スリット加工(細部:幅 2 mm × 長さ 100 mm) |
| 図面指示公差 | ±0.2 mm |
2. 技術的な課題:薄板×長尺×極細形状による「熱歪み」
一般的な外形加工であれば、板厚0.5mmのSUS304に対して「±0.2mm」の公差対応はお応え可能な範囲です。しかし、今回のワークには以下の厳しい条件が重なっていました。
- 幅2mmに対して長さ100mm(アスペクト比 1:50)の極細スリット部
- 板厚0.5mmという熱伝導・放熱で変形しやすい薄板構造
- 全長1,500mmの大型長尺ワーク
この形状へレーザー加工を行うと、切断時の熱が細いスリット部へ集中的に蓄積します。材料内部の残留応力解放と熱膨張・収縮が重なり、先端のバタつきや反り、側面のうねりが発生するため、「通常通りの加工では±0.2mmの範囲に収めることは構造上極めて困難(確実に0.2mm以上のズレが生じる)」と判断しました。
3. 当社の提案:「できない理由」と「実態」を誠実に開示
受注を急いで安易に「公差対応可能」と返答することは、後々の工程遅延や組み立て不具合につながります。
そのため、お見積もりの段階で以下の見解を率直にお伝えしました。
- 熱歪みによる寸法変化のメカニズム説明
幅2mm×長さ100mmの櫛歯部分に蓄積する熱影響により、切断中に材料が逃げ、±0.2mmを超えて変形・反りが発生する必然性を技術的観点から提示。
- 条件付き見積もりの提示
細部の寸法公差・反りやうねりなどの形状変化に関しては「ノークレーム条件」とさせていただく前提でお見積もりを提出。
「できること・物理的に難しいこと」を隠さず明確に切り分ける姿勢に、ご担当者様にも深くご理解・ご納得いただくことができました。
4. 受注に至る経緯と成果
初回提示後、お客様側の設計検討や生産計画に伴う「製作枚数の変更・再見積もり」のやり取りを重ねました。
仕様やリスクに関する共通認識ができていたため、枚数変更時もスムーズに進行。初回のご相談から約1ヶ月後、正式に受注をいただく運びとなりました。
担当者より
薄板加工における長尺・微細形状は、図面上の公差数値だけでは測れない「熱変形」との戦いになります。
当社では、ただ図面通りに可否を答えるだけでなく、「加工時に何が起きるか」「どの部分にリスクがあるか」を事前にシミュレーションし、お客様へフィードバックすることを徹底しています。試作段階や難削・変形リスクの高い形状でお困りの際は、ぜひお気軽にご相談ください。