
ステンレス研磨の謎|「番手が粗い(#600)=安い」とは限らない理由
ポイント
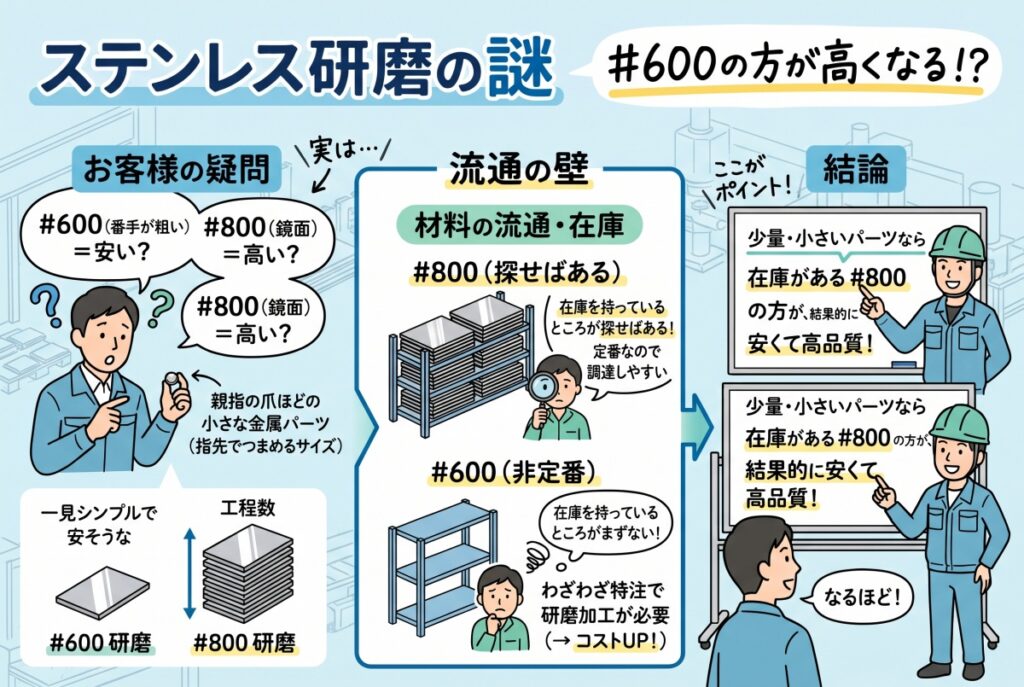
「きれいな鏡面仕上げにしたいけれど、コストを抑えるために番手を落としたら安くなりますか?」
先日、お客様からこのようなご相談をいただきました。
ご依頼内容は、親指の爪ほどのごく小さなステンレスパーツの加工。
試作は1個、将来的な量産では1,000個程度を想定されており、
比較検討のために「#600研磨」と「#800研磨」の2パターンで見積もってほしいというご要望でした。
お客様としては「#600のほうが研磨の手間が少ない分、安くなるはず」というご判断です。
しかし結論からお伝えすると、今回は「#800研磨」のみでお見積もりを提出させていただきました。
一見すると矛盾しているように思えるこの判断。
そこには、加工現場と材料流通ならではの「研磨のからくり」があります。
作業単価で見れば、確かに#600のほうが安い
研磨の番手(#)は数字が大きくなるほど目が細かくなり、鏡面(光沢)の度合いが増していきます。
- #600研磨:細かいヘアラインを残しつつ光沢を持たせた仕上げ
- #800研磨:歪みがほとんど映り込まない、いわゆる完全な「鏡面(ミラー)仕上げ」
純粋に研磨の工数だけで比較すれば、ステップ数の少ない#600のほうが加工費は安くなります。お客様が「#600のほうが安くなるのでは」とお考えになったのは、加工工程の理屈としては100%正解です。
落とし穴は「材料の流通在庫」にある
工程上は安いはずの#600が、なぜ今回のケースでは高くなってしまうのか。
理由は「ステンレス板の流通市場に、#600の定尺在庫がほぼ存在しないから」です。
金属材料の流通において、需要が集中する仕様はあらかじめ問屋やメーカーが定尺板(規格サイズの板)としてストックしています。
鏡面仕上げの代名詞である#800研磨材は定番品として広く在庫されているため、
必要な分だけすぐに手配できます。
一方で、中途半端な番手となる#600研磨材の板を常時在庫している流通会社はまずありません。
つまり、#600で製品を作ろうとすると以下のような手順を踏むことになります。
1. ベースとなる板(2B材など)を仕入れる
2. 専門の研磨工場へ持ち込み、特注で「#600研磨」をかける
3. 研磨が仕上がった板をレーザー加工機に投入する
常備在庫からそのまま使える#800に対し、#600は「わざわざ特注で研磨し直すための段取り費・研磨加工費」が丸ごと上乗せされるため、トータルコストが跳ね上がってしまうのです。
「製品サイズ」と「ロット」が決定打になる
もちろん、どんな案件でも#600が高くなるわけではありません。
- 定尺板を何十枚、何百枚と大量消費する大型製品・大ロット案件
板全体にかかる特注研磨費用を製品1個あたりに十分薄められるため、研磨工数の差がコストメリットとして生きてくる可能性があります。
- 爪の先ほどの極小パーツ(少量〜中ロット)
1,000個作ったとしても、消費する板の面積は定尺板のほんの一部です。材料全体にかかる研磨の小口チャージや最低加工費(ミニマムロット費用)が重くのしかかり、製品単価にダイレクトに跳ね返ってしまいます。
図面指示の先にある「トータルコスト」を提案する
以上の流通背景とコスト構造をお客様へ丁寧にお伝えしたところ、大変納得していただき、「それなら綺麗な#800の一択ですね」と快諾をいただきました。
図面や見積依頼書に書かれたスペックをただ額面通りに計算するだけでなく、材料の流通特性や製造ロットを踏まえて最も無駄のない選択肢をご提案すること。これもまた、町工場の大切な技術力の一つだと考えています。